24小时咨询热线:13606479259
全国咨询热线:0536-7572826
YFT920 加氢催化剂技术文件
一、产品特点及用途
YFT920 加氢催化剂是以钛—铝复合载体,以钼—镍为活性组份,并添加适当助剂的催化干气加氢精制催化剂。具有堆比轻、孔容和比表面大、活性组分分布均匀、加氢脱硫活性高和烯烃饱和活性高以及活性稳定性好等特点。可用于采用等温串绝热的加氢工艺,解决烯烃含量高达 20%以上的焦化、催化干气的烯烃转化及有机硫转化的技术问题。
二、产品质量指标
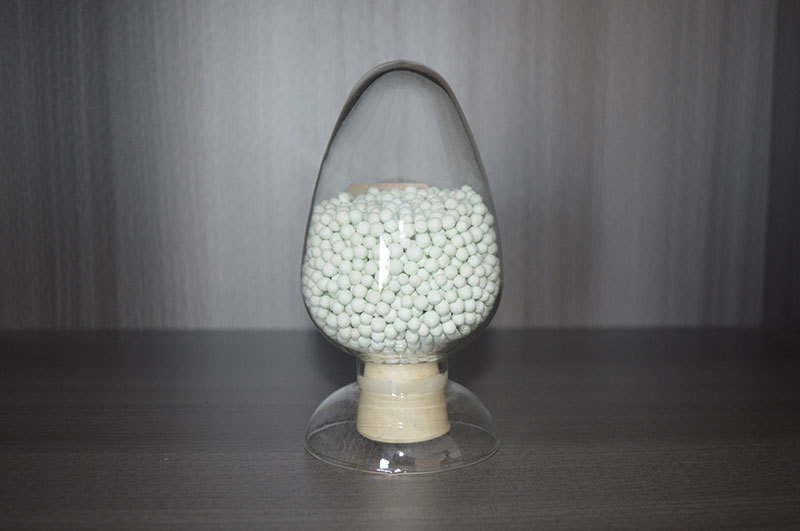
颜色及形状: 浅蓝色或浅黄色球形
外形尺寸,mm: φ3.0~5.0
MoO3 含量(%): ≥8
NiO 含量(%): ≥2.5
破碎强度,N/cm: ≥80
堆密度(g/ml): 0.70~0.90
比表面,m2/g: ≥150
孔容,ml/g: ≥0.35
三、应用条件
原料:适用等温串绝热的加氢工艺,解决烯烃含量高达 20%以上的焦化、催化干气的烯烃转化及有机硫转化。
操作压力:1.0~5.0Mpa使用温度:250~400℃气体空速:500~1200h-1
四、包装、运输与储存
YFT-920 加氢精制催化剂使用吨包包装。催化剂在运输过程中应注意防潮,避免滚动、摔碰等激烈震荡,在运输过程中应有防雨设施。催化剂应储存在干燥通风的仓库内,严防污染受潮。
五、催化剂装填
1、催化剂在装填之前应先除净反应器内一切杂物,并筛弃催化剂粉尘。
2、催化剂上下应该用耐火球(或瓷环)填充,耐火球和催化剂之间用网孔小于催化剂粒度的不锈钢丝网隔开。
3、装填时,在炉顶放一漏斗,在漏斗下扎 S 形布筒子,在筒子下端用手把住,然后把催化剂慢慢倒入漏斗溜到塔内,催化剂落下高度低些,以减少催化剂的粉碎。
4、在整个装填过程中,要求均匀和平整,防止粉碎、受潮,勿在催化剂上直接踩踏。
5、装填催化剂时应避免阴天,下雨,以防催化剂受潮而影响其使用活性。
六、开车和催化剂的预硫化
系统在试压、试漏结束后,以氮气或其它气体吹净置换后,开始催化剂的升温。升温时,可用氮气或氢氮气。
升温速度在 120℃以前为 30~50℃/小时,120℃恒温 2~4 小时,后继续以30~50℃/小时的速度升至 220℃以后按予硫化条件进行,边升温,边硫化。在对处理有机硫含量较高,硫形态较复杂的焦炉气原料时,为了获得较高的加氢转化活性,催化剂首次使用时,应进行予硫化。予硫化结束时,催化剂吸硫量约为本身重量的 6%左右。
预硫化条件推荐如下:
气源:氢氮气或氢气中配入 CS2;
催化剂床层温度升至 220℃,可在硫化用气中配入 CS2 或 H2S。
空速/h-1 200~500
压力/Mpa 常压或低压(≤0.5)
气体中含硫量/% 0.5~1.5(体积)氧含量<0.2%
边升温边硫化(升温速度 20℃/小时),260℃、400℃分别恒温 2 小时,最终升温至正常操作温度,再恒温,按催化剂理论吸硫量将 CS2 加完为止,可认为予硫化结束。然后系统逐步升压到正常操作压力,转入正常操作。
七、停车
1、短期停车
停止进料,以氢气(或高纯氮气)吹净系统内焦炉气 1 小时左右,然后将炉子的进口阀关死,保持炉温和压力。
2、长期停车
因故需停车一般较长时间而不拆炉时,可按正常停车程序进行,先将负荷减至30%左右,并以每小时30~50℃速度降温,降至200℃并将系统压力降至1.5Mpa,降压速度不要超过每小时 0.5Mpa,以免损坏催化剂,此时可停止进料,以氢气或高纯氮气吹扫系统 1 小时左右,然后关闭进出口阀门。维持系统正压(不低于0.1Mpa)让其自然降至室温。如需拆炉进行某些维修时则需用氮气进一步吹除并维持正压,当催化剂温度低于 40℃之后可卸压拆炉。
3、停车后再开车
可按正常开车进行,为防止催化剂的还原(尤其在 250℃以上)可用氮气(或惰性气)循环升温,升至操作温度后即可切换成工艺原料。
4、事故停车注意事项
事故停车原因有很多,因此不可能给出一个停车程序,为使催化剂不受损坏,在操作上需注意如下几点:
(1)炉子温度高于 200℃时,降温速度超过 50℃/小时,不但对催化剂强度和活性有害,而且对炉子寿命也是不利的。
(2)加氢脱硫反应器可承受氢气的短时中断(只取限几分钟),如断氢时间延长将会引起催化剂结焦,甚至可严重到需要对催化剂进行再生或更换的地步。
(3)加氢脱硫催化剂与无硫的氢气长期接触,在温度高于 250℃时,可能被还原从而导致活性丧失。
业务热线:13606479259
联系电话:0536-7572826
公司地址:山东省潍坊市滨海区香江西街02603号 E-Mail:weifangyuanfakeji@163.com
版权所有 © 山东源发新材料有限公司 备案号:鲁ICP备2023018634号-1  鲁公网安备37070002001230号