24小时咨询热线:13606479259
全国咨询热线:0536-7572826
YFB303 型免硫化耐硫变换催化剂技术文件
一、免硫化型催化剂简述
1.耐硫变换催化剂缺点:
1.1 硫化过程需要相当长的硫化时间,影响正常生产,延误时间会造成巨大的经济损失;
1.2 新建装置,需提供大量的氢源,还需配备硫化剂加注设施和循环硫化设
备(鼓风机、注硫泵、储硫罐、电炉或开工加热炉等),投资成本较大;
1.3 催化剂在硫化过程中,会有硫化气体泄漏,对操作人员造成人身伤害,
同时还会污染环境,需要脱硫设备进一步净化;
1.4 器内预硫化催化剂变换反应初期活性不稳定,放热严重,开车时极易超温,容易造成催化剂飞温埙坏设备;
1.5 厂家硫化时,如换热设备的换热能力限制,达不到催化剂的最高要求硫
化温度,会导致催化剂硫化不彻底,催化剂活性受到影响;
2.免硫化型耐硫变换催化剂优点:
2.1 免硫化型耐硫变换催化剂装填后可直接升温,进行导气,不需要进行硫化; 催化剂性能达到或优于正常硫化的催化剂性能水平; 催化剂装填后,开工时不会引起床层沉降 ;
2.2 免硫化催化剂是具有特殊载体并含有新型助剂的钴钼系一氧化碳耐硫变换催化剂,经过硫化后,再经过特殊工艺钝化处理,可以常温接触空气,不会发生自燃、放热等现象;
2.3 免硫化催化剂具有机械强度高,低温活性好,开车时不需硫化直接升温使用,使用寿命长等优点;
2.4 免硫化催化剂中活性组份钼、钴以二硫化钼、硫化钴的形式存在,使用时不硫化,直接导气。催化剂组成简单,不含对设备和人体有危害的物质,对设备无危害。
3.预硫化催化剂产品特点
3.1 开工时不需要进行硫化,可以直接升温导气
3.2 节省了硫化成本以及开工时的高投资
3.3 活性较好,适应温度区宽,高温低硫条件下使用效果好
3.4 具有很好的吸附炭黑、灰分能力,脱氧、抗毒物能力强
3.5 活性及结构稳定性好,满足长周期使用
3.6 制造过程进行催化剂强度优化,机械强度高,抗水合性能好
3.7 对高空速和宽水气比适应能力强
4.产品物化性质
活性组分 |
MoS2、CoS |
载体 |
γ-Al2O3 |
外观形状 |
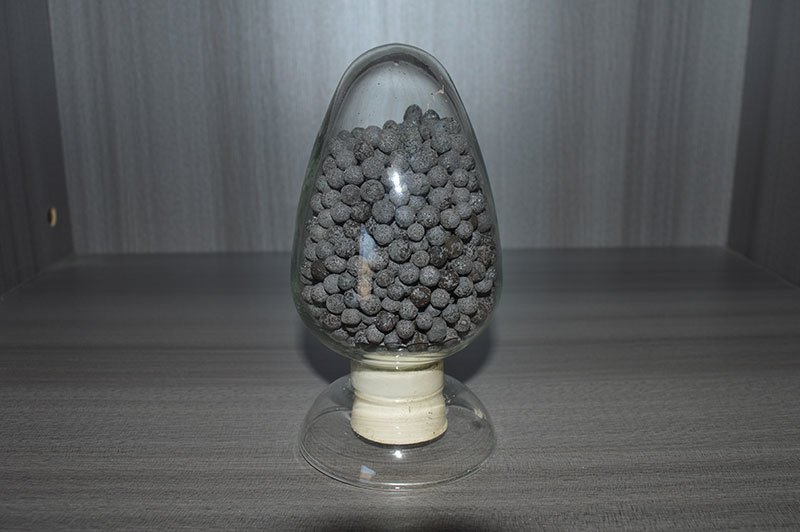
深黑色球形 |
尺寸 |
Φ4-6.0 mm |
破碎强度 |
≥65 N/颗 |
堆比重 | 700~900kg/m3 |
使用压力 | 0.8~3.0 Mpa |
温度范围 |
200 ~450 ℃ |
工艺气硫含量 | ³80 ppm |
5.包装、运输与储存
1、催化剂使用塑料桶或铁桶包装,内衬塑料袋。
2、催化剂在运输过程中应注意防潮,避免滚动、摔碰等激烈震荡,在运输中应
有防雨设施。严防污染受潮。
催化剂的装填
1 装填
1.1 装填方案
1.1.1 装填确认事项
(1)确认反应器炉内清理干净。
(2)热电偶保护管完好。
(3)催化剂卸出管盲法兰已复位。
(4)炉内清理干净,同时变换炉前系统应确保彻底吹扫干净。
(5)吊装设备及装填专用叉车到现场。
(6)使用的瓷球、催化剂提前检查数量,规格及型号,核对变换炉格栅、金属丝网,碎片收集器的规格、数量材质确认无误。
(7)装填人员必须穿戴好劳保用品,备好防尘口罩、防尘眼镜、手套、安全带、
长管呼吸器、安全行灯(12V)、安全绳、安全防爆应急灯等。
1.2 装填时注意事项
(1)装填开始前要预先确认瓷球、催化剂等装填高度,并在炉内作上标记。
(2)禁止催化剂从 0.5m 以上高度下落。
(3)设备内部作业前一定要进行气体分析,确认安全后戴上面罩进行作业。
(4) 操作人员在炉内工作时,不能直接踩在催化剂上,要在催化剂上铺上木板,防止破损,在作业完成后,必须把使用过的木板拿出炉外。
(5)装填作业中,如果下雨、下雪要立即停止作业,防止催化剂被淋湿。
(6)在热偶套管周围充填时,注意不要造成架空。
(7)作业时,不要将异物带入炉内(铁片、纸、烟头、泥土等)
(8)应做好装填记录,包括物料的规格,型号和材质,装填的数量,高度,装填的时间等。
(9)在装填之前,通常没有必要对催化剂进行过筛,但是在运输及装卸过程中,由于不正确地作业可能使催化剂损坏,若发现磨损或破碎则应过筛。
1.3 装填的顺序和方法
1.3.1 瓷球的装填
(1)按设计的瓷球规格尺寸进行装填,严格控制装填高度。
(2)把帆布袋接在装催化剂漏斗下面,避免瓷球直接落到底部摔坏。
(3)将瓷球铺平,确认达到所规定的高度。
(4)催化剂卸出管也要装填上瓷球。
(5)将预制好的金属丝网正确地铺在瓷球上,留出催化剂卸出管口。
(6)确认瓷球上端距中心管下端开孔位置的高度。
(7)确认具备催化剂装填条件要求。
1.4 催化剂装填
(1)清理炉内工具,炉内工作人员撤离。
(2)从反应炉底部通入氮气进行置换至 O2 含量<0.5%,并在装填过程中,持续通入氮气,保持氮气气氛。
(3)用氮气置换吨包袋或吊斗,将即时开封的桶装催化剂倒入吨包袋或吊斗,并尽快装入炉内。如果在吨包袋或吊斗里放置时间较长,需要采取保护措施。
(4)把催化剂吊到装填口,将催化剂倒入事先安装在炉口的漏斗中,经分布器均匀装入炉内。
(5)当催化剂装填完毕时,工作人员戴好呼吸器把催化剂床层表面推平。
(6)催化剂摊平后,按要求装填瓷球、安装格栅。把装填工具等带出炉子,关闭人孔。
(7)继续氮气置换至 O2 含量<0.1%。炉内保持正压,防止空气进入。
免硫化低温耐硫变换催化剂开车活化方案
免硫化低温变换催化剂是一种特殊的催化剂,其颜色为黑色或灰黑色;采用免硫化催化剂可节省开工时间,并确保高的催化剂活性;免硫化催化剂简化了开工步骤,节约了开车时间,并可避免与有害的、通常是有味的硫化物化学药品的接触;免硫化低温变换催化剂在器外预硫化过程中,将催化剂中的金属氧化物转化为复杂的金属硫氧化物,因此在开车过程中需要有一定的活化时间。
2.1 开工工艺
免硫化低温变换催化剂的开工可以选择
1. 用脱硫前半水煤气一次通过法(放空法)。
2. 循环法 两种升温方法进行活化。
2.2.开工设备、气量要求
要求
1 低变升温电炉 30KW/m3 催化剂
2 半水煤气空速要求 300h-1 左右
2.3.开工基本步骤
2.3.1 低变炉置换
在常温下用半水煤气(O2<0.4%)对低变炉进行置换 O2%≤0.5%为合格,为保证开车能够顺利进行,我们要求半水煤气中的硫含量不小于 700mg/Nm3,优选硫含量大于 1g/ Nm 3
2.3.2 预硫化低变升温
2.3.2.1 置换合格后,开启电加热器开始升温,在空速 300h-1
下由常温升至
100℃左右时恒温 1 小时,排出低变催化剂吸附的物理水分;
2.3.2.2 100℃左右时恒温 1 小时后温度直接升至 250℃并恒温 1 小时;
2.3.2.3 250℃并恒温 1 小时后温度直接升至 370-410℃并恒温 1-2 小时;
2.3.2.4 370-410℃并恒温 2-4 小时后催化剂床层转入静态焖炉 2-4 小时。
2.3.3 低变催化剂床层降温
静态焖炉 2-4 小时后采用较大气量(采用先循环后放空,或用脱硫前煤气直接放空法)对低变催化剂床层进行降温,温度降低到 230℃左右并入系统转入正常生产。
2.4. 预硫化低温变换开车活化时的技术要求:
2.4.1 半水煤气中氧含量小于 0.5%;
2.4.2 采用一次通过法(放空法)时半水煤气中的硫含量不小于 700mg/mN3
2.4.3 整个升温过程中 H2 含量大于 25%,焖炉时 H2 含量大于 30%;
2.4.4 整个升温过程中蒸汽不能进入变换系统。
2.4.5 整个升温过程中需要对低变进出口 H2S 进行分析,分析频率 1 次/h。
2.4.6 整个升温过程中使用的气体介质均为半水煤气。
2.5.预硫化低温变换开车活化时间表
阶段 | 需要时间(h) | 空速(h-1) | 床层温度/℃ |
置换 | 0.5 | 200-300 | 常温 |
25-100℃温区 | 2 | 200-300 | 25-100 |
100℃恒温 | 1 | 200-300 | 100 |
100-250℃温区 | 2-3 | 200-300 | 100-250 |
250℃恒温 | 1 | 200-300 | 250 |
250-370/410℃ 温区 | 2-3 | 200-300 | 350-370 |
370 恒温 | 1-2 | 100-300 | 370 |
焖炉 | 2-4 | --- | 350 |
降温排硫 | 1-3 | 200-300 | 230-250 |
注:预硫化低温变换开车活化累计需要时间为:12-18h | |||
业务热线:13606479259
联系电话:0536-7572826
公司地址:山东省潍坊市滨海区香江西街02603号 E-Mail:weifangyuanfakeji@163.com
版权所有 © 山东源发新材料有限公司 备案号:鲁ICP备2023018634号-1  鲁公网安备37070002001230号